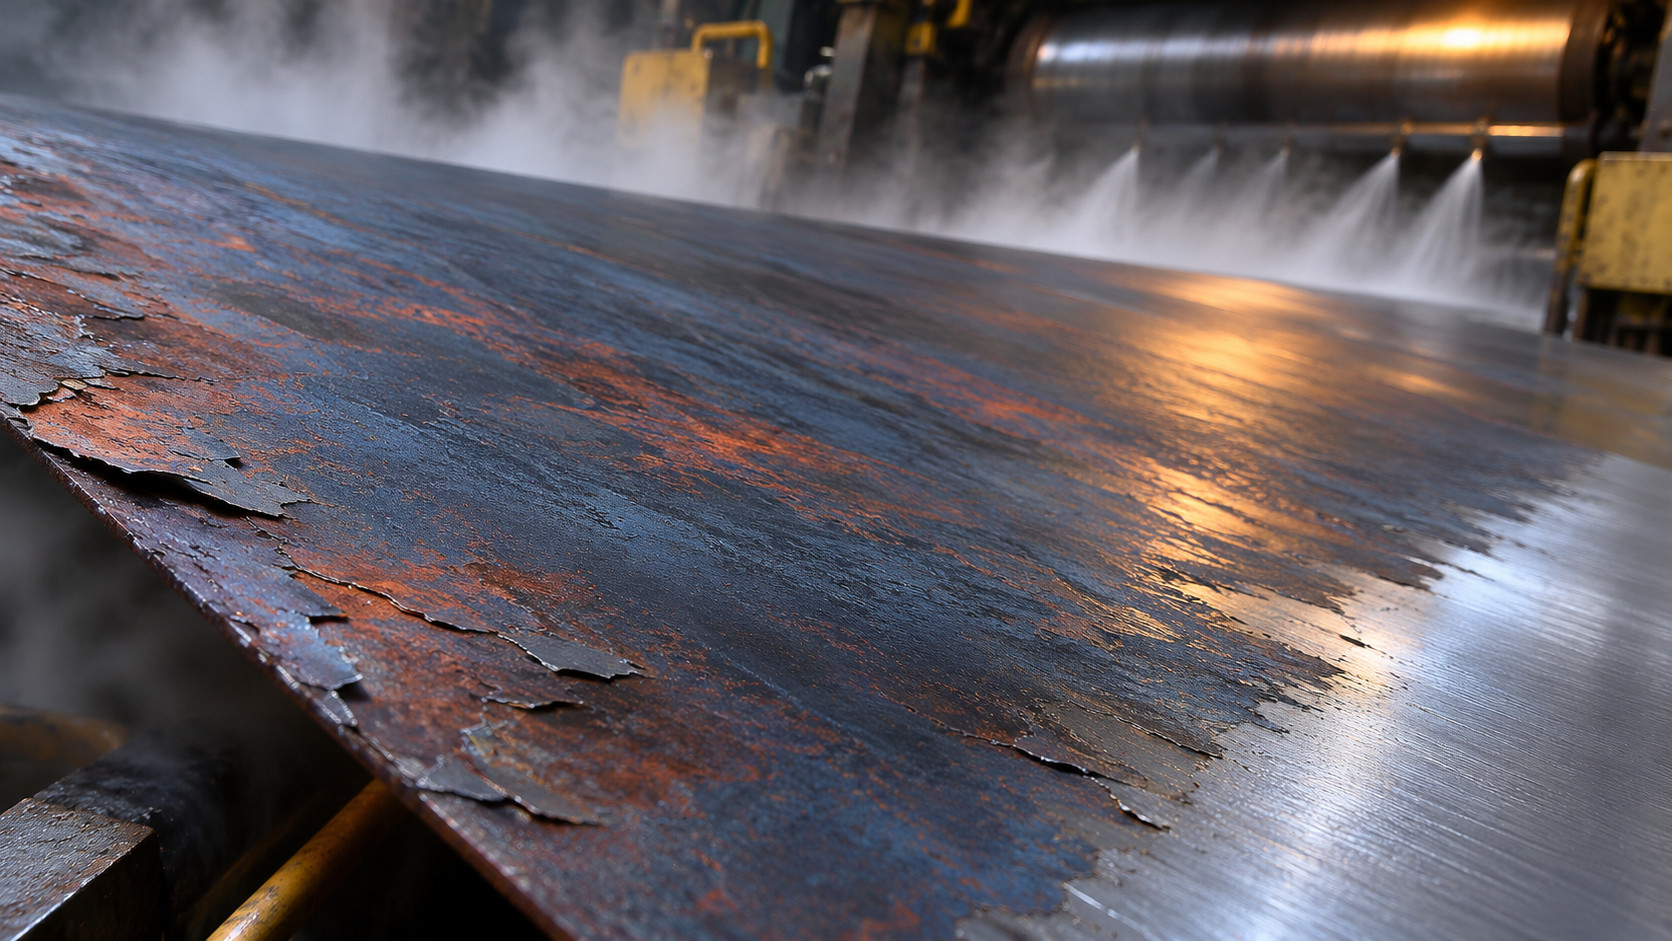
열연 블랙코일을 받아 가공하려는 고객이 “검은 껍질은 벗겨야 하느냐”고 물으면, 영업담당자는 곧장 산세재를 권하기 쉽다. 그러나 필요한 질문은 세 가지다. 실제 후공정이 무엇인가, 표면의 피막이 정상적인 열연 스케일인가, 제거해도 남는 눌림 결함이 있는가. 이 순서를 바꾸면 값비싼 산세재를 불필요하게 주문하거나, 반대로 원가를 아끼려다 도장·도금 공정을 망가뜨릴 수 있다.
밀스케일과 녹은 무엇이 다른가
밀스케일은 가열·열간압연 중 철 표면이 산소와 반응해 만든 고온 산화층이고, 우리가 흔히 말하는 보관 중 녹은 습기·결로 등 사용·보관 환경에서 생기는 부식 생성물이다. 외관색만으로 둘을 확실히 구별할 수는 없다. 블랙코일 표면에 피막이 있다고 해서 곧바로 불량은 아니다. 다만 스케일이 강판 안에 눌려 들어갔거나 국부적으로 두꺼우면 후공정 표면흠집과 품질클레임의 출발점이 될 수 있다.
꼭 알아야 할 세 가지 산화철
| 산화물 | 화학식 | 현장 이해 |
|---|---|---|
| 뷔스타이트 | FeO | 고온에서 금속 가까이에 형성되는 주요 산화물. 냉각 뒤 변태할 수 있다. |
| 자철석 | Fe₃O₄ | 주로 검고 푸른 피막의 구성원. 표면색만으로 성분을 확정하지 않는다. |
| 적철석 | Fe₂O₃ | 붉은색 표면과 관련되나 적색부식·적색스케일은 구별 진단이 필요하다. |
산화층을 세 겹으로 그린 그림은 이해를 돕는 고온 모델이다. 실제 코일은 권취온도, 냉각속도, 공기가 닿는 정도가 위치마다 달라 세 층의 비율과 모양이 일정하지 않을 수 있다. 570°C 안팎 이하에서 FeO 성분이 변할 수 있다는 점이 중요한 이유다.
블랙코일을 받았을 때 먼저 확인하는 네 가지 신호
| 현장 관찰 | 가능한 해석 | 확인 전에는 하지 말 일 |
|---|---|---|
| 균일한 청흑색 표면 | 열연의 통상적인 스케일일 수 있음 | 전량 녹 발생 또는 불량 판정 |
| 에지·선후단의 색차 | 권취 중 산소 유입과 냉각 차이 가능 | 색차 자체를 열처리 불량으로 단정 |
| 일정 간격의 줄무늬·점상 흠 | 압연 롤 또는 잔류 스케일 영향 검토 | 무조건 산세로 해결된다고 약속 |
| 국부적인 붉은 부위·피팅 | 적색 스케일 또는 보관 중 부식 등 감별 | 사진 한 장으로 공급사 귀책 확정 |
판정의 핵심은 발생 시점과 결함의 깊이다. 산세·쇼트블라스트 후에도 움푹 팬 자국이 남으면 피막만의 문제는 아니다. 고객에게 “산세하면 전부 새것처럼 된다”고 약속하면 안 된다.
열연 블랙과 P/O, 무엇을 주문해야 하나
열연 블랙코일은 표면에 스케일이 남은 일반적인 열연 상태다. 산세·유처리재(P/O)는 산세로 산화피막을 제거하고 보관·운송 중 재부식을 줄이기 위해 유막을 적용한 재료를 뜻한다. P/O도 방청에 무한정 안전하지 않으며 유막 사양, 후세척, 보관기간과 외관 허용범위를 주문서에 구체화해야 한다.
| 후공정·사용조건 | 실무적 검토 방향 | 발주서 확인사항 |
|---|---|---|
| 일반 절단·구조 가공 | 블랙재 수용 여부를 최종 용도에 따라 판단 | 사용처의 표면조건·가공 후 처리 |
| 정밀 도장·전처리 | 스케일 제거 공정과 사전 표면 품질 확인 | 전처리 방식·허용 피트·샘플 승인 |
| 냉간압연·도금 | 산화물 제거가 필수인 공정인지 확인 | 산세 품질·후공정 인증·표면 결함 허용치 |
| 장기간 운송·보관 | 습기·결로·포장·방청유 적합성 검토 | 오일 종류·포장·보관 책임 범위 |
클레임 접수 시 7가지 확인 순서
- ① 주문서의 표면 조건과 실제 최종 가공 용도를 확인한다.
- ② 제품번호·코일번호·Heat No. 및 제조사 출하일을 확보한다.
- ③ 최초 이상 발견 시점(입고·적치·절단·도장 전후)을 특정한다.
- ④ 코일 에지·중앙, 선단·중간·후단, 상하면을 나눠 사진과 시편을 확보한다.
- ⑤ 표면색뿐 아니라 피막 박리, 압입 흠, 피트 깊이, 산세 후 잔여 상태를 검사한다.
- ⑥ 고객과 공급사가 합의한 시험·재가공·선별 방법을 정한 뒤 비용분담을 협의한다.
- ⑦ 원인 확정 전 전량 반품 또는 재가공 완료를 보증하지 않는다.
밀시트의 성분과 기계적 성질만 보고 표면 클레임을 판정할 수는 없다. 그 문서는 코일 추적에 유용하지만 국부 피팅의 발생 장소와 시점을 자동으로 증명하지 않는다. 반대로 사진에 붉은 부분이 보인다는 사실만으로 운송업체나 공급사 귀책을 확정할 수도 없다.
스케일은 곧 가공비와 품질손실의 언어다
공급가격만 비교하면 블랙재가 더 유리해 보일 수 있다. 그러나 고객이 별도 산세·쇼트블라스트·표면선별·재포장 공정을 요구한다면 그 비용과 설비 가동시간, 수율을 포함해 총원가를 비교해야 한다. 반대로 정상 블랙재로 충분한 구조물에 불필요한 고급 표면 사양을 적용하면 가격경쟁력을 잃는다. 사양의 정답은 표면색이 아니라 고객의 후공정이다.
한편 높은 권취온도에서는 산화피막이 두껍게 나타날 수 있으나, 제조사 자료에 제시된 수치를 계약 보증값으로 가져오면 곤란하다. New Zealand Steel의 기술 설명은 특정 조건에서 750°C 약 12µm, 570°C 약 6µm라는 비교를 제시한다. 이는 용도별로 허용되는 스케일 두께를 정한 국제 공통 규격이 아니다.
거래처에 보내기 좋은 간결한 답변
“열연 표면의 검은 피막은 일반적으로 고온 산화로 생긴 스케일이지만, 압연 중 눌려 들어간 스케일과 보관 중 생긴 녹은 구분해야 합니다. 실제 사용공정과 표면 허용조건을 먼저 알려주시면 블랙재로 충분한지, 산세재가 필요한지, 추가 시편검사가 필요한지 함께 판단하겠습니다.” 설명용 응대 문안이다.
기술을 거래조건으로 바꾸는 마지막 질문
다음에 고객이 표면을 문제 삼을 때 “원래 열연은 검다”로 답을 끝내지 말자. 고객은 왜 그 색을 문제 삼는가, 가공했을 때 어떤 불량을 걱정하는가, 제거한 뒤에도 상처가 남는가를 물어야 한다. 이 세 질문이 영업사원의 금속학을 상품과 품질조건으로 연결한다.
기술 근거와 자료 범위
- New Zealand Steel, The Art of Pickling — 열연 스케일, 권취·냉각 및 산세 공정에 대한 제조사 기술 설명
- Okada 외, ISIJ International (1995) — 실험 조건별 적색 스케일 형성과 제거의 영향
- Basabe·Szpunar, steel research international (2006) — 재가열 온도·산화시간·가스 조성에 따른 산화물 구성
자료에 제시된 온도·두께는 특정 공정과 연구조건의 관찰값이며 모든 열연 제품의 합격규정이나 보증값을 뜻하지 않는다. 아래 현장 사례는 실제 거래를 재현한 것이 아닌 설명용 상황이다.
관련 콘텐츠
철강정보원
철강정보원 관련 기사 보기
댓글
댓글 쓰기